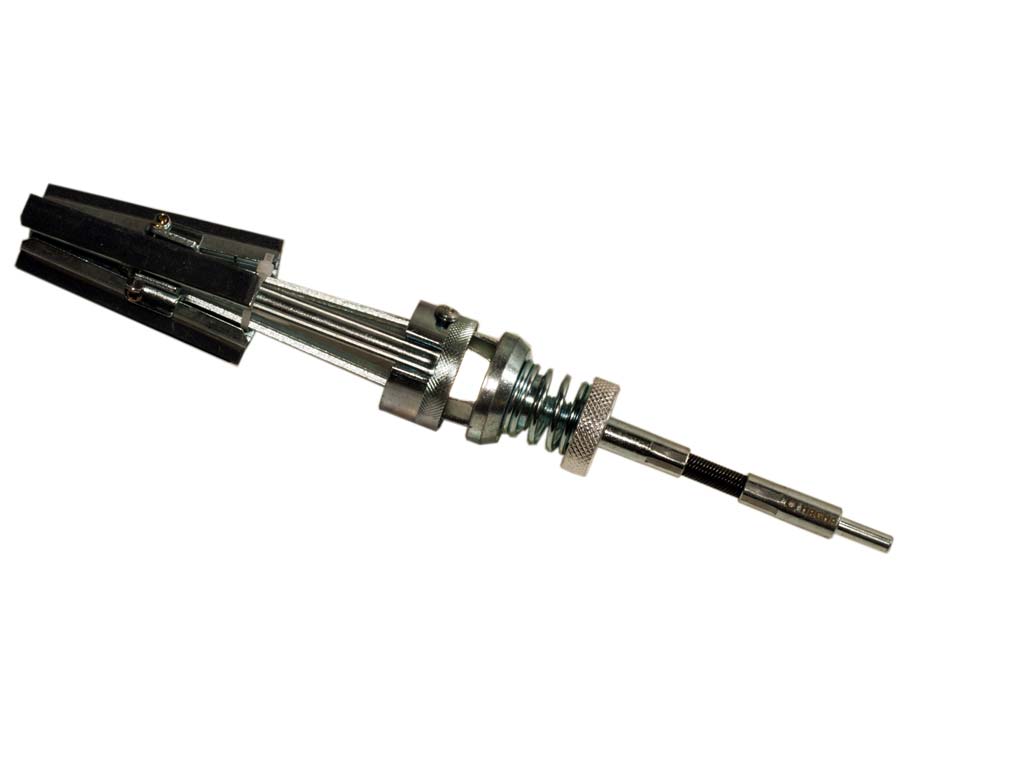
Honownica, 3-szczękowa, 57-177mm
Nr katalogowy: WT04B4081
Marka: Wintools
Cena katalogowa:
7 225 HUF
netto
brutto: 9 176 HUF
Na stanie: 113 szt.
To urządzenie do honowania nadaje się do ręcznego użycia z wiertarką.
Średnica rury: 57mm-177mm
3-szczękowa (wymienne), samonastawne kamienie honujące o długości 100mm (4").
Regulowane ramiona honownicy gwarantują równomierne szlifowanie całej powierzchni także przy użyciu wiertarki ręcznej.
Siłę docisku można regulować śrubą nastawczą.
Opakowanie: karton 425x120mm z plastikową osłoną blistrową.
Podczas honowania można zmniejszyć chropowatość powierzchni otworu cylindra. Celem honowania jest uzyskanie na powierzchni obrobionej skrawaniem podczas wiercenia cylindra siatki drobnych rowków.
Nadaje się również do szlifowania wewnętrznych ścianek cylindrów i usuwania drobnych uszkodzeń powierzchni.
Honowanie to proces obróbki powierzchniowej stosowany w budowie maszyn (głównie w przemyśle motoryzacyjnym). Podczas produkcji cylindrów oraz regeneracji ich wewnętrznej powierzchni powierzchnia metalu jest całkowicie gładka. Tarcie między współpracującymi elementami (takimi jak pierścień tłokowy i cylinder) jest zmniejszane przez cienką warstwę oleju. Jeśli jednak powierzchnie są idealnie gładkie jak lustro, olej jest zgarniany przez elementy podczas ruchu. Aby temu zapobiec, na gładkiej powierzchni wykonuje się spiralne rowki o wielkości rzędu mikrometrów, które pomagają utrzymać olej na miejscu; ten proces nazywa się „honowaniem”.
Średnica rury: 57mm-177mm
3-szczękowa (wymienne), samonastawne kamienie honujące o długości 100mm (4").
Regulowane ramiona honownicy gwarantują równomierne szlifowanie całej powierzchni także przy użyciu wiertarki ręcznej.
Siłę docisku można regulować śrubą nastawczą.
Opakowanie: karton 425x120mm z plastikową osłoną blistrową.
Podczas honowania można zmniejszyć chropowatość powierzchni otworu cylindra. Celem honowania jest uzyskanie na powierzchni obrobionej skrawaniem podczas wiercenia cylindra siatki drobnych rowków.
Nadaje się również do szlifowania wewnętrznych ścianek cylindrów i usuwania drobnych uszkodzeń powierzchni.
Honowanie to proces obróbki powierzchniowej stosowany w budowie maszyn (głównie w przemyśle motoryzacyjnym). Podczas produkcji cylindrów oraz regeneracji ich wewnętrznej powierzchni powierzchnia metalu jest całkowicie gładka. Tarcie między współpracującymi elementami (takimi jak pierścień tłokowy i cylinder) jest zmniejszane przez cienką warstwę oleju. Jeśli jednak powierzchnie są idealnie gładkie jak lustro, olej jest zgarniany przez elementy podczas ruchu. Aby temu zapobiec, na gładkiej powierzchni wykonuje się spiralne rowki o wielkości rzędu mikrometrów, które pomagają utrzymać olej na miejscu; ten proces nazywa się „honowaniem”.
Dane techniczne
| Waga | 290 g |
|---|---|
| L – długość całkowita | 290 mm |
Aby zamówić, zaloguj się – po zalogowaniu zobaczysz swoją cenę B2B.
Produkty zastępcze (1)
Jeśli ten produkt jest niedostępny, mogą go zastąpić poniższe.
Podobne produkty w tej kategorii (12)
Może inny będzie lepiej pasował. Wszystkie w kategorii ›
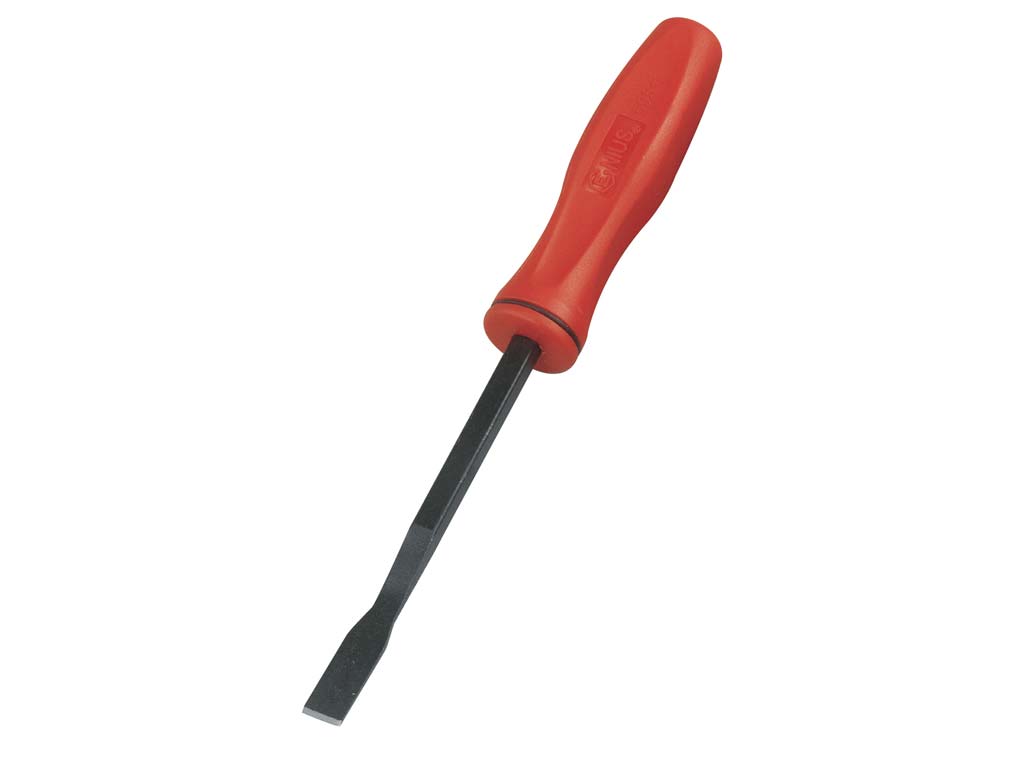
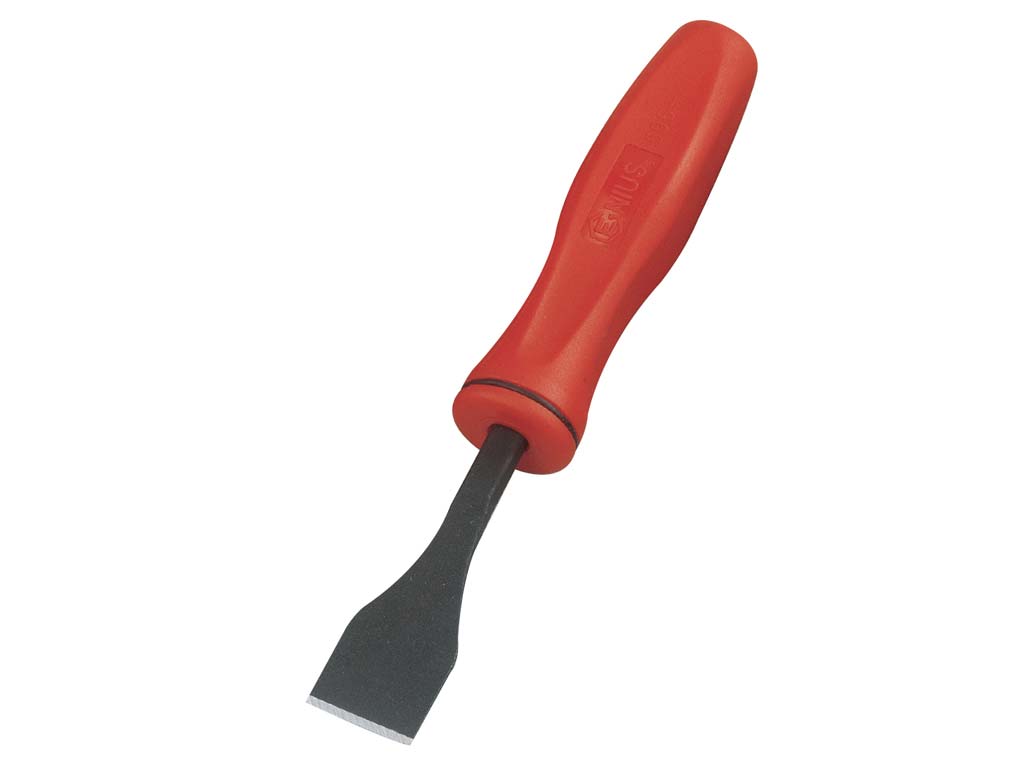
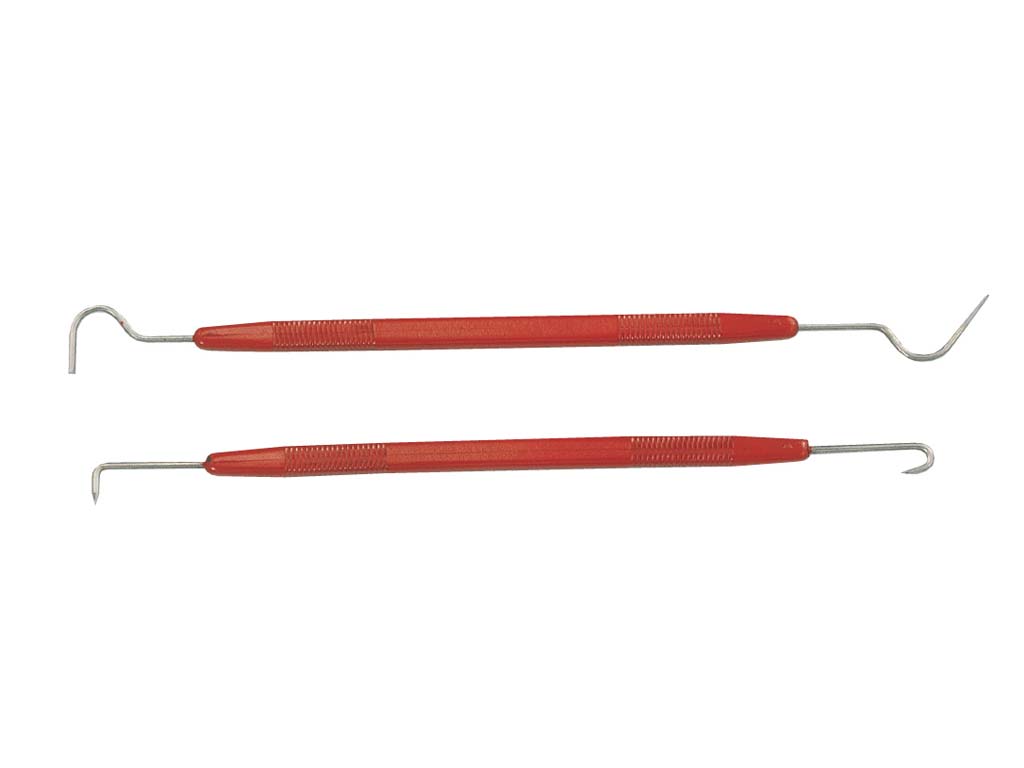 Zestaw narzędzi do demontażu uszczelek (o-ringi, simeringi), skrobaków, montażowy, 2 elementy
PK-OSP4
2 130 HUF
netto
brutto: 2 705 HUF
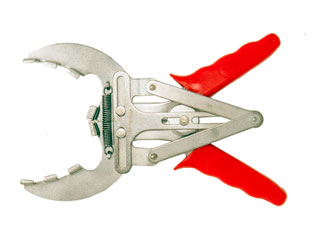 Szczypce do montażu/demontażu pierścieni tłokowych, 50-100mm
WT04080
2 940 HUF
netto
brutto: 3 734 HUF
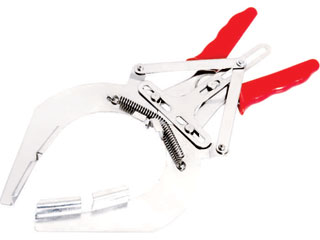 Szczypce do zakładania/zdejmowania pierścieni tłokowych, 110-160mm
WT04A1008
Promocje −15%
2 737 HUF netto
2 737 HUF netto
brutto: 3 476 HUF